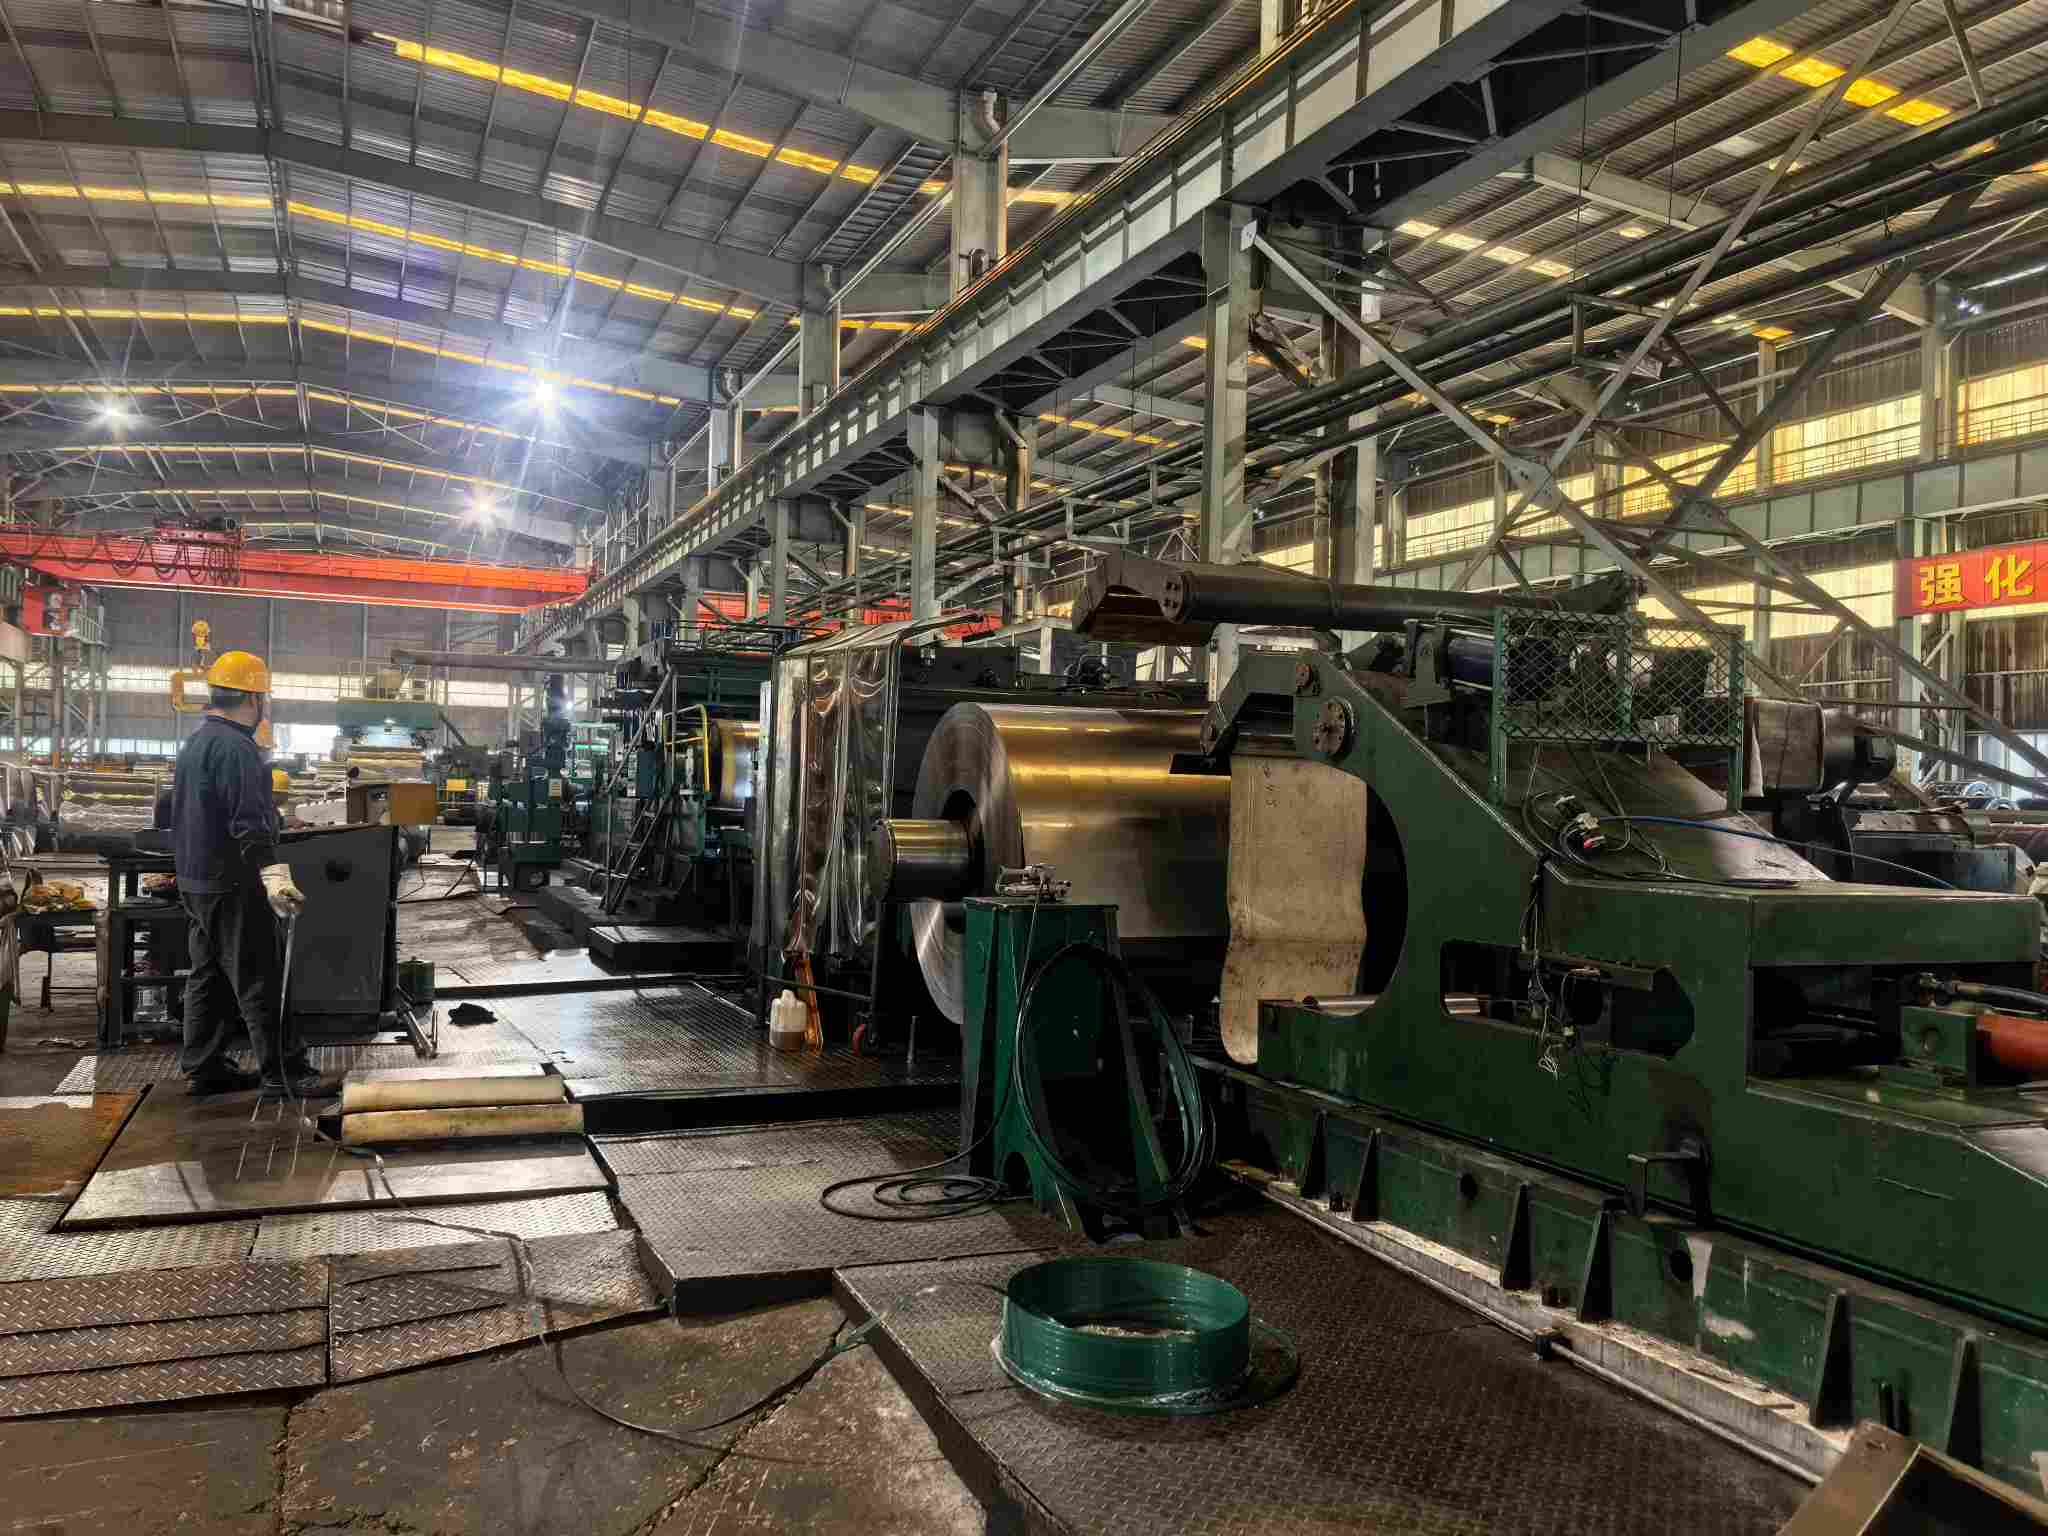
நேச்சர்ஸ்டீல் குளிர்-சுருட்டப்பட்ட சுருள்கள்வீட்டு உபயோகப் பொருட்கள், வாகனம் மற்றும் வன்பொருள் ஸ்டாம்பிங் தொழில்களில் பரவலாகப் பயன்படுத்தப்படுகின்றன. சூடான-சுருட்டப்பட்ட சுருள்களின் முக்கிய வேறுபாடு தாள் மேற்பரப்பில் உள்ளது: சூடான-சுருட்டப்பட்ட கீற்றுகள் அளவு, கடினமான மேற்பரப்புகள் மற்றும் பெரிய பரிமாண சகிப்புத்தன்மையைக் கொண்டுள்ளன; குளிர்-உருட்டப்பட்ட கீற்றுகள் அறை வெப்பநிலையில் பல-பாஸ் உருட்டலுக்கு உட்படுகின்றன, சுத்தமான, மென்மையான மேற்பரப்புகள் மற்றும் துல்லியமான பரிமாணங்களை வழங்குகின்றன.
மேற்பரப்பு குறைபாடுகள் குளிர்-சுருட்டப்பட்ட சுருள்களுக்கு முக்கியமான ஆபத்துகளாகும். ரோல் மதிப்பெண்கள், கீறல்கள், மஞ்சள் நிற கறைகள், சுருள் தடுப்பு மற்றும் பிற குறைபாடுகள் லேசான நிகழ்வுகளில் ஸ்டாம்பிங் பகுதி நிராகரிப்பு மற்றும் பெயிண்ட் பள்ளங்கள் அல்லது கடுமையான நிகழ்வுகளில் முழு-தொகுதி நிராகரிப்பு ஏற்படலாம். சில குறைபாடுகள் பிரசவத்தின்போது மறைந்திருக்கும் மற்றும் ஸ்டாம்பிங் செய்யும் போது மட்டுமே வெளிப்படும், எளிதில் பொறுப்பு மோதல்களைத் தூண்டும்.
இந்த ஆவணம் பயனர்களுக்கு குறைபாடுகளை அடையாளம் காணவும், அதனுடன் தொடர்புடைய உற்பத்தி செயல்முறைகளைக் கண்டறியவும், தரநிலைகளுக்கு எதிராக தரத்தை தீர்மானிக்கவும், உற்பத்தி வரிகளிலிருந்து கடல்-சரக்கு பேக்கேஜிங் வரை தடுப்புக் கட்டுப்பாடுகளைச் செயல்படுத்தவும் உதவுகிறது. இது கொள்முதல் பணியாளர்கள், தர ஆய்வாளர்கள் மற்றும் தொடர்புடைய பொறியாளர்களுக்கு ஒரு குறிப்பாக செயல்படுகிறது.
மேற்பரப்பு தரம் என்பது ஒரு அழகியல் அக்கறை மட்டுமல்ல; அதன் தாக்கங்கள் முழு உற்பத்திச் சங்கிலியிலும் பரவுகிறது.
முதல் நிலை: ஸ்டாம்பிங். ஸ்லைவர்கள் (மேற்பரப்பில் வெளிப்படும் உள் உள்ளடக்கங்கள்) ஸ்டாம்பிங் கிராக்கிங்கிற்கான துவக்க புள்ளிகளாக செயல்படுகின்றன. ஆழமான வரைபடத்தின் போது விளிம்பு மைக்ரோ-கிராக் எலும்பு முறிவுகளாக பரவுகிறது. மோசமான தட்டையான அலை அலையான தாள்கள் இறக்கையின் உள்ளே நிலையற்ற நிலையை ஏற்படுத்துகிறது மற்றும் சகிப்புத்தன்மைக்கு வெளியே பகுதி பரிமாணங்களுக்கு வழிவகுக்கிறது.
இரண்டாவது நிலை: பூச்சு மற்றும் மின்முலாம். எஞ்சிய எண்ணெய் பெயிண்ட் பள்ளங்கள் மற்றும் எலக்ட்ரோபோரேசிஸ் பின்ஹோல்களை ஏற்படுத்துகிறது. மின்முலாம் பூசப்பட்ட பிறகு ரோல் மதிப்பெண்கள் மற்றும் கீறல்கள் தெரியும் மச்சங்களாக பெரிதாக்கப்படுகின்றன. ஆக்சைடு சாயல் (மஞ்சள் நிற கறைகள்) பற்சிப்பி மற்றும் வண்ண பூச்சுக்கான ஒட்டுதலை நேரடியாக பாதிக்கிறது.
மூன்றாவது நிலை: விற்பனைக்குப் பின். வீட்டு உபயோகப் பேனல்கள் மற்றும் வாகன உள் பேனல்கள் போன்ற தோற்றம்-முக்கியமான கூறுகளுக்கு, மேற்பரப்பு குறைபாடுகள் நேரடியாக முடிக்கப்பட்ட தயாரிப்பு தோற்றப் புகார்களுக்கு வழிவகுக்கும். இந்த கட்டத்தில், இழப்புகள் ஒரு தொகுதி தாள்களைத் தாண்டி முடிக்கப்பட்ட தயாரிப்பு செலவுகள் மற்றும் விநியோக அட்டவணைகள் வரை நீட்டிக்கப்படுகின்றன.
எனவே தொழில்துறையில் ஒருமித்த கருத்து நிலவுகிறது: எஃகு தரம் மற்றும் தடிமன் குளிர்-உருட்டப்பட்ட சுருள்களுக்கான குறைந்த செயல்திறன் வரம்பை அமைக்கிறது, அதே நேரத்தில் மேற்பரப்பு தரம் முடிக்கப்பட்ட தயாரிப்புகளுக்கான மேல் வரம்பை அமைக்கிறது. ஆர்டர் வைக்கும் நேரத்தில் மேற்பரப்பு தரங்களைத் தெளிவாகக் குறிப்பிடுவது உண்மைக்குப் பிந்தைய சர்ச்சைகளை விட மிகவும் செலவு குறைந்ததாகும்.
குறைபாடுகள் அவை உருவாகும் உற்பத்தி கட்டத்தால் தொகுக்கப்படுகின்றன: உருட்டல் செயல்பாட்டில் அறிமுகப்படுத்தப்பட்ட குறைபாடுகள், அனீலிங் மற்றும் ஊறுகாய் செயல்முறைகளில் அறிமுகப்படுத்தப்பட்ட குறைபாடுகள் மற்றும் சேமிப்பு மற்றும் போக்குவரத்தின் போது அறிமுகப்படுத்தப்பட்ட குறைபாடுகள். இந்த வகைப்பாடு குறைபாடுகளைக் கவனிப்பதன் மூலம் பொறுப்பான செயல்முறைகளுக்கு நேரடியாகத் தடமறிய உதவுகிறது.
ஒவ்வொரு குறைபாடும் ஒரு ஒருங்கிணைந்த வடிவத்தில் விவரிக்கப்பட்டுள்ளது: தோற்றம் பண்புகள் → காரணங்கள் → கீழ்நிலை பாதிப்புகள் → குறிப்பு ஏற்றுக்கொள்ளல் அளவுகோல்கள்.
#### பட்டையுடன் தடிமன் விலகல்
#### மஞ்சள் கறை / ஆக்சைடு சாயல்
| குறைபாடு | பொறுப்பான செயல்முறை | வழக்கமான காரணங்கள் | FB கிரேடுக்கு அனுமதி | FC/FD தரத்திற்கு அனுமதிக்கப்பட்டுள்ளது |
|---|---|---|---|---|
| எட்ஜ் கிராக்கிங் | உருட்டல் / உள்வரும் பொருள் | அதிகப்படியான விளிம்பு மன அழுத்தம் | அனுமதி இல்லை | அனுமதி இல்லை |
| அலைச்சல் | உருளும் | முறையற்ற ரோல் கிரீடம் / பதற்றம் | சகிப்புத்தன்மைக்கு அப்பாற்பட்டால் அனுமதிக்கப்படாது | சகிப்புத்தன்மைக்கு அப்பாற்பட்டால் அனுமதிக்கப்படாது |
| ரோல் மார்க்ஸ் | உருளும் | ரோல்-மேற்பரப்பு சேதம் / வெளிநாட்டு பொருள் | சிறிய அனுமதி | அனுமதி இல்லை |
| கீறல்கள் | உருட்டல் / பிளவு | ரோலர் பாதைகளில் வெளிநாட்டு பொருள் | சிறிய அனுமதி | அனுமதி இல்லை |
| பட்டையுடன் தடிமன் விலகல் | உருளும் | AGC கட்டுப்பாடு விலகல் | சகிப்புத்தன்மைக்கு அப்பாற்பட்டால் அனுமதிக்கப்படாது | சகிப்புத்தன்மைக்கு அப்பாற்பட்டால் அனுமதிக்கப்படாது |
| செருப்புகள் | எஃகு தயாரித்தல் / தொடர்ச்சியான வார்ப்பு | சேர்த்தல் | அனுமதி இல்லை | அனுமதி இல்லை |
| மஞ்சள் கறை | அனீலிங் | எஞ்சிய எண்ணெய் / மோசமான வளிமண்டலம் | சிறிய அனுமதி | அனுமதி இல்லை |
| சுருள் தடுப்பு | அனீலிங் | முறையற்ற வெப்பநிலை / பதற்றம் | அனுமதி இல்லை | அனுமதி இல்லை |
| அதிகப்படியான ஊறுகாய் குழிகள் | ஊறுகாய் | கட்டுப்பாடற்ற ஊறுகாய் | சிறிய அனுமதி | அனுமதி இல்லை |
| லுடர்ஸ் கோடுகள் | பொருள் சொத்து | விளைச்சல் பீடபூமி / வயதானது | ஒரு குறைபாடு அல்ல, சேமிப்பகக் காலக் கட்டுப்பாடுகளுக்கு உட்பட்டது | குறைவான அனுமதிக்கக்கூடிய சேமிப்பக காலங்களுடன், குறைபாடு இல்லை |
| எண்ணெய் எச்சம் | டிக்ரீசிங் / ஸ்கின்-பாஸ் | போதாத டிக்ரீசிங் | அனுமதி இல்லை | அனுமதி இல்லை |
| நீர்-கறை துரு | சேமிப்பு மற்றும் போக்குவரத்து | ஈரப்பதம் / சேதமடைந்த பேக்கேஜிங் | அனுமதிக்கப்படவில்லை (காலாவதியான எதிர்ப்பு துரு செல்லுபடியாகும் விதிவிலக்குகள்) |
அனுமதி இல்லை |
பக்க-ஒளி காட்சி ஆய்வு. மிகவும் முக்கியமான மேற்பரப்பு சரிபார்ப்பு நுட்பம். 45 டிகிரிக்குள் குறைந்த கோண பக்க ஒளியில் தாள்களை மீட்டருக்கு மீட்டரை அவிழ்த்து விடுங்கள். பக்க ஒளியின் கீழ் அலைகள், ரோல் மதிப்பெண்கள் மற்றும் மங்கலான கீறல்கள் முக்கியமானதாக மாறும், அதே நேரத்தில் பல குறைபாடுகள் நேரடி முன் வெளிச்சத்தின் கீழ் கண்ணுக்கு தெரியாததாக இருக்கும் - பார்ட்டிகளைப் பெறுவதற்கான பொதுவான குருட்டுப் புள்ளி. 50-மில்லிமீட்டர் விளிம்பு மண்டலத்திற்கு முன்னுரிமை கொடுங்கள், அங்கு விளிம்பு விரிசல் மற்றும் பர்ர்கள் அடிக்கடி ஏற்படும்.
தொட்டுணரக்கூடிய மதிப்பீடு. மேற்பரப்பு அமைப்பு முழுவதும் விரல் நகங்களை ஸ்லைடு செய்யவும்: ரோல் மார்க்ஸ் அவ்வப்போது இழுவை உருவாக்குகிறது; கீறல்கள் தொடர்ச்சியான இழுவை உருவாக்குகின்றன. ஸ்லைவர்கள் தொட்டுணரக்கூடிய பண்புகளை சாதாரண கீறல்களுக்கு நெருக்கமாக வெளிப்படுத்துகின்றன; அடையாளம் காண இடம் (பெரும்பாலும் சுருள் தலைகள் / வால்களில்) மற்றும் அடுத்தடுத்த ஸ்டாம்பிங் செயல்திறன் ஆகியவற்றை இணைக்க வேண்டும்.
கருவி அளவீடு. தடிமன்-மாறுபாடு சரிபார்ப்புகளுக்கு சுருள் தலை, நடு-சுருள் மற்றும் சுருள் வால் ஆகியவற்றில் தடிமன் மாதிரியாக எடுத்துச் செல்லக்கூடிய தடிமன் அளவீடுகளைப் பயன்படுத்தவும். வார்பேஜ் அளவீட்டிற்கு நேரான முனைகள் மற்றும் ஃபீலர் கேஜ்களைப் பயன்படுத்தவும். கிடைக்கும் இடங்களில், கடினத்தன்மை சோதனையாளர்கள் மூலம் Ra கரடுமுரடான மதிப்புகளை அளவிடவும் (தரநிலையில் குறிப்பிடப்பட்ட சோதனை நடைமுறைகளுடன், மேற்பரப்பு தரங்களுக்கு கடினத்தன்மை ஒரு முக்கிய குறிகாட்டியாகும்). தடிமன்-அளவி மாதிரி புள்ளிகள் மத்திய மண்டலத்தை விட முழு துண்டு அகலத்தை மறைக்க வேண்டும்.
பேக்கேஜிங் மற்றும் மார்க் ஆய்வு. முதலில் கண்டெய்னரைத் திறக்கும் போது துருப்பிடிக்காத பேக்கேஜிங் ஒருமைப்பாடு மற்றும் ஷிப்பிங் மதிப்பெண்களின் தெளிவுத்தன்மையை சரிபார்க்கவும் (சுருள் எண், எஃகு தரம், பரிமாணங்கள், மேற்பரப்பு தரம், எடை, உற்பத்தி தேதி). எந்தவொரு பேக்கேஜிங் சேதத்திற்கும் போக்குவரத்து-தூண்டப்பட்ட மேற்பரப்பு குறைபாடுகளை சந்தேகிக்கவும்.
1. பேக்கேஜிங் ஆய்வு: துரு எதிர்ப்பு காகிதம் / படங்கள், விளிம்பு பாதுகாப்பாளர்கள், பிணைப்பு பட்டைகள் மற்றும் எஃகு உறை ஆகியவற்றின் நேர்மையை சரிபார்க்கவும்; நீர்-வெளிப்பாடு தடயங்களைத் தேடுங்கள்.
2. அடையாளங்களைச் சரிபார்க்கவும்: சுருள் எண், எஃகு தரம், பரிமாணங்கள், மேற்பரப்பு தரம் மற்றும் உற்பத்தித் தேதியுடன் பொருந்தக்கூடிய கொள்முதல் ஆர்டர்கள் மற்றும் மில் சோதனைச் சான்றிதழ்கள் (MTC) ஆகியவற்றை உறுதிப்படுத்தவும்.
3. முழு-கவரேஜ் பக்க-ஒளி ஆய்வு: 50-மிமீ விளிம்பு மண்டலங்களில் கவனம் செலுத்தி, 45-டிகிரி பக்க-ஒளியின் கீழ் தாள் மேற்பரப்புகளை மீட்டருக்கு மீட்டரை ஆய்வு செய்யவும்.
4. சீரற்ற தொட்டுணரக்கூடிய மாதிரி: ரோல் மார்க்ஸ், கீறல்கள் மற்றும் ஸ்லைவர்ஸ் ஆகியவற்றை வேறுபடுத்த, மூன்று சீரற்ற இடங்களில் விரல் நகங்களை இழுக்கவும்.
5. தடிமன் ஸ்பாட் சரிபார்ப்பு: சுருள் தலை, நடு-சுருள் மற்றும் சுருள் வால் ஆகியவற்றில் அளவீடுகளை எடுத்து, துண்டு நீளத்தில் தடிமன் மாறுபாட்டை பதிவு செய்யவும்.
6. வார்பேஜ் அளவீடு: ஒரு மீட்டர் தாள் பிரிவில் இலவச-நிலை போர்ப்பக்கத்தை அளவிடவும்.
7. ஆவணப்படுத்தல் மற்றும் மாதிரி: அளவிலான குறிப்புகளுடன் குறைபாடுள்ள பகுதிகளை புகைப்படம் எடுத்து, 300-மில்லிமீட்டர் குறைபாடுள்ள மாதிரி பிரிவுகளை பொறுப்பு-மதிப்பீட்டு ஆதாரமாக வைத்திருங்கள்.
8. கிரேடு குறுக்கு-குறிப்பு: அத்தியாயம் IV இல் மேற்பரப்பு-தர உட்பிரிவுகளுக்கு எதிரான அவதானிப்புகளை ஒப்பிட்டு, முடிவுகளை எடுக்கவும்: ஏற்றுக்கொள் / நிபந்தனை ஏற்பு / நிராகரிப்பு.
முந்தைய பிரிவுகள் பிந்தைய நிகழ்வு கையாளுதலுக்கான குறைபாடு அடையாளத்தை உள்ளடக்கியது. இந்த அத்தியாயம் தொழிற்சாலை பக்க தடுப்பு கட்டுப்பாடுகளை விவரிக்கிறது. மேற்பரப்பு குறைபாடுகள் அடிப்படையில் செயல்முறை-வேரூன்றிய பிரச்சனைகள். குறைபாடுகளை அடையாளம் காண்பது கீழ்நிலை பயனர்களுக்கு விழும், அதே நேரத்தில் குறைபாடு தடுப்பு உற்பத்தி வரிகளுக்கு சொந்தமானது.
ஊறுகாய் பிரிவு: ஐந்து-நிலை ஊறுகாய் மற்றும் எலக்ட்ரோலைடிக் டிக்ரீசிங். சுத்தமான குளிர்-உருட்டப்பட்ட மேற்பரப்புகளுக்கு முழுமையான அளவிலான அகற்றுதல் முன்நிபந்தனை. அதிகப்படியான ஊறுகாய் குழிகளை உருவாக்குகிறது; குறைந்த ஊறுகாய் இலைகள் அளவு அழுத்தி. எலக்ட்ரோலைடிக் டிக்ரீசிங் மஞ்சள் கறை மற்றும் பெயிண்ட் பள்ளங்களுடன் நேரடியாக இணைக்கப்பட்ட எஞ்சிய-எண்ணெய் அபாயங்களைக் குறைக்கிறது.
உருட்டல் பிரிவு: டிஜிட்டல் கட்டுப்பாட்டு அமைப்புகளுடன் கூடிய ஆறு உயர் தலைகீழ் மில். க்ளோஸ்டு-லூப் பிளேட்-வடிவக் கட்டுப்பாடு மற்றும் துல்லியமான பாஸ்-குறைப்பு ஒதுக்கீடு ஆகியவை அலைவு, விளிம்பு விரிசல் மற்றும் நீளமான தடிமன் விலகல் ஆகியவற்றிற்கான மையக் கட்டுப்பாடுகளாகும். சீமென்ஸ் மற்றும் ஏபிபி எண்-கட்டுப்பாட்டு அமைப்புகள் தடிமன் சகிப்புத்தன்மையை ± 0.03 மிமீ வரை வழங்குகின்றன, EN10131 இன் கீழ் சிறப்புத் துல்லிய வகுப்பைச் சந்திக்கின்றன. குறைந்தபட்ச உருட்டல் தடிமன் 0.15 மிமீ அடையும். ரோல் மேற்பரப்புகள் ரோல்-மேற்பரப்பு சேதம் மற்றும் தாள்களில் அச்சிடும் பரிமாற்றத்திற்கு முன் வெளிநாட்டு பொருட்களைக் கண்டறிய திட்டமிடப்பட்ட ஆய்வுகளுக்கு உட்படுகின்றன. ரோல் மார்க்ஸ் என்பது ரோல் ஆய்வு நடைமுறைகள் மூலம் எளிதில் நீக்கப்படும் குறைபாடுகள் ஆகும்.
அனீலிங் பிரிவு: பிரகாசமான ஹைட்ரஜன் அனீலிங். ஹைட்ரஜன் நிறைந்த பாதுகாப்பு வளிமண்டலங்கள் மேற்பரப்பு ஆக்சிஜனேற்றம் மற்றும் மஞ்சள் நிறமாற்றத்தைத் தடுக்கிறது, மூலத்தில் ஆக்சைடு நிறத்தை நீக்குகிறது. சுருளைத் தடுப்பதைத் தவிர்ப்பதற்காக சுருள் எடை மற்றும் தகடு வடிவத்தின் படி அனீலிங் வெப்பநிலை மற்றும் சுருள் பதற்றங்கள் பிரிக்கப்படுகின்றன.
ஸ்கின்-பாஸ் பிரிவு: 0.5% முதல் 1.5% வரை கட்டுப்படுத்தப்பட்ட நீளம். இந்த வரம்பிற்குள் ஸ்கின்-பாஸ் உருட்டல் விளைச்சல் பீடபூமிகளை நீக்குகிறது மற்றும் தட்டு வடிவத்தை மேம்படுத்துகிறது. போதுமான தோல்-பாஸ் நீட்டிப்பு Lüders கோடுகளை அடக்க முடியவில்லை; அதிகப்படியான நீளம் தட்டு வடிவத்தை சிதைத்து மேற்பரப்பு கடினத்தன்மையை குறைக்கிறது. இந்த அளவுருக்களை சமநிலைப்படுத்துவது ஒரு முக்கிய தோல்-பாஸ்-செயல்முறைத் தேவையாகும்.
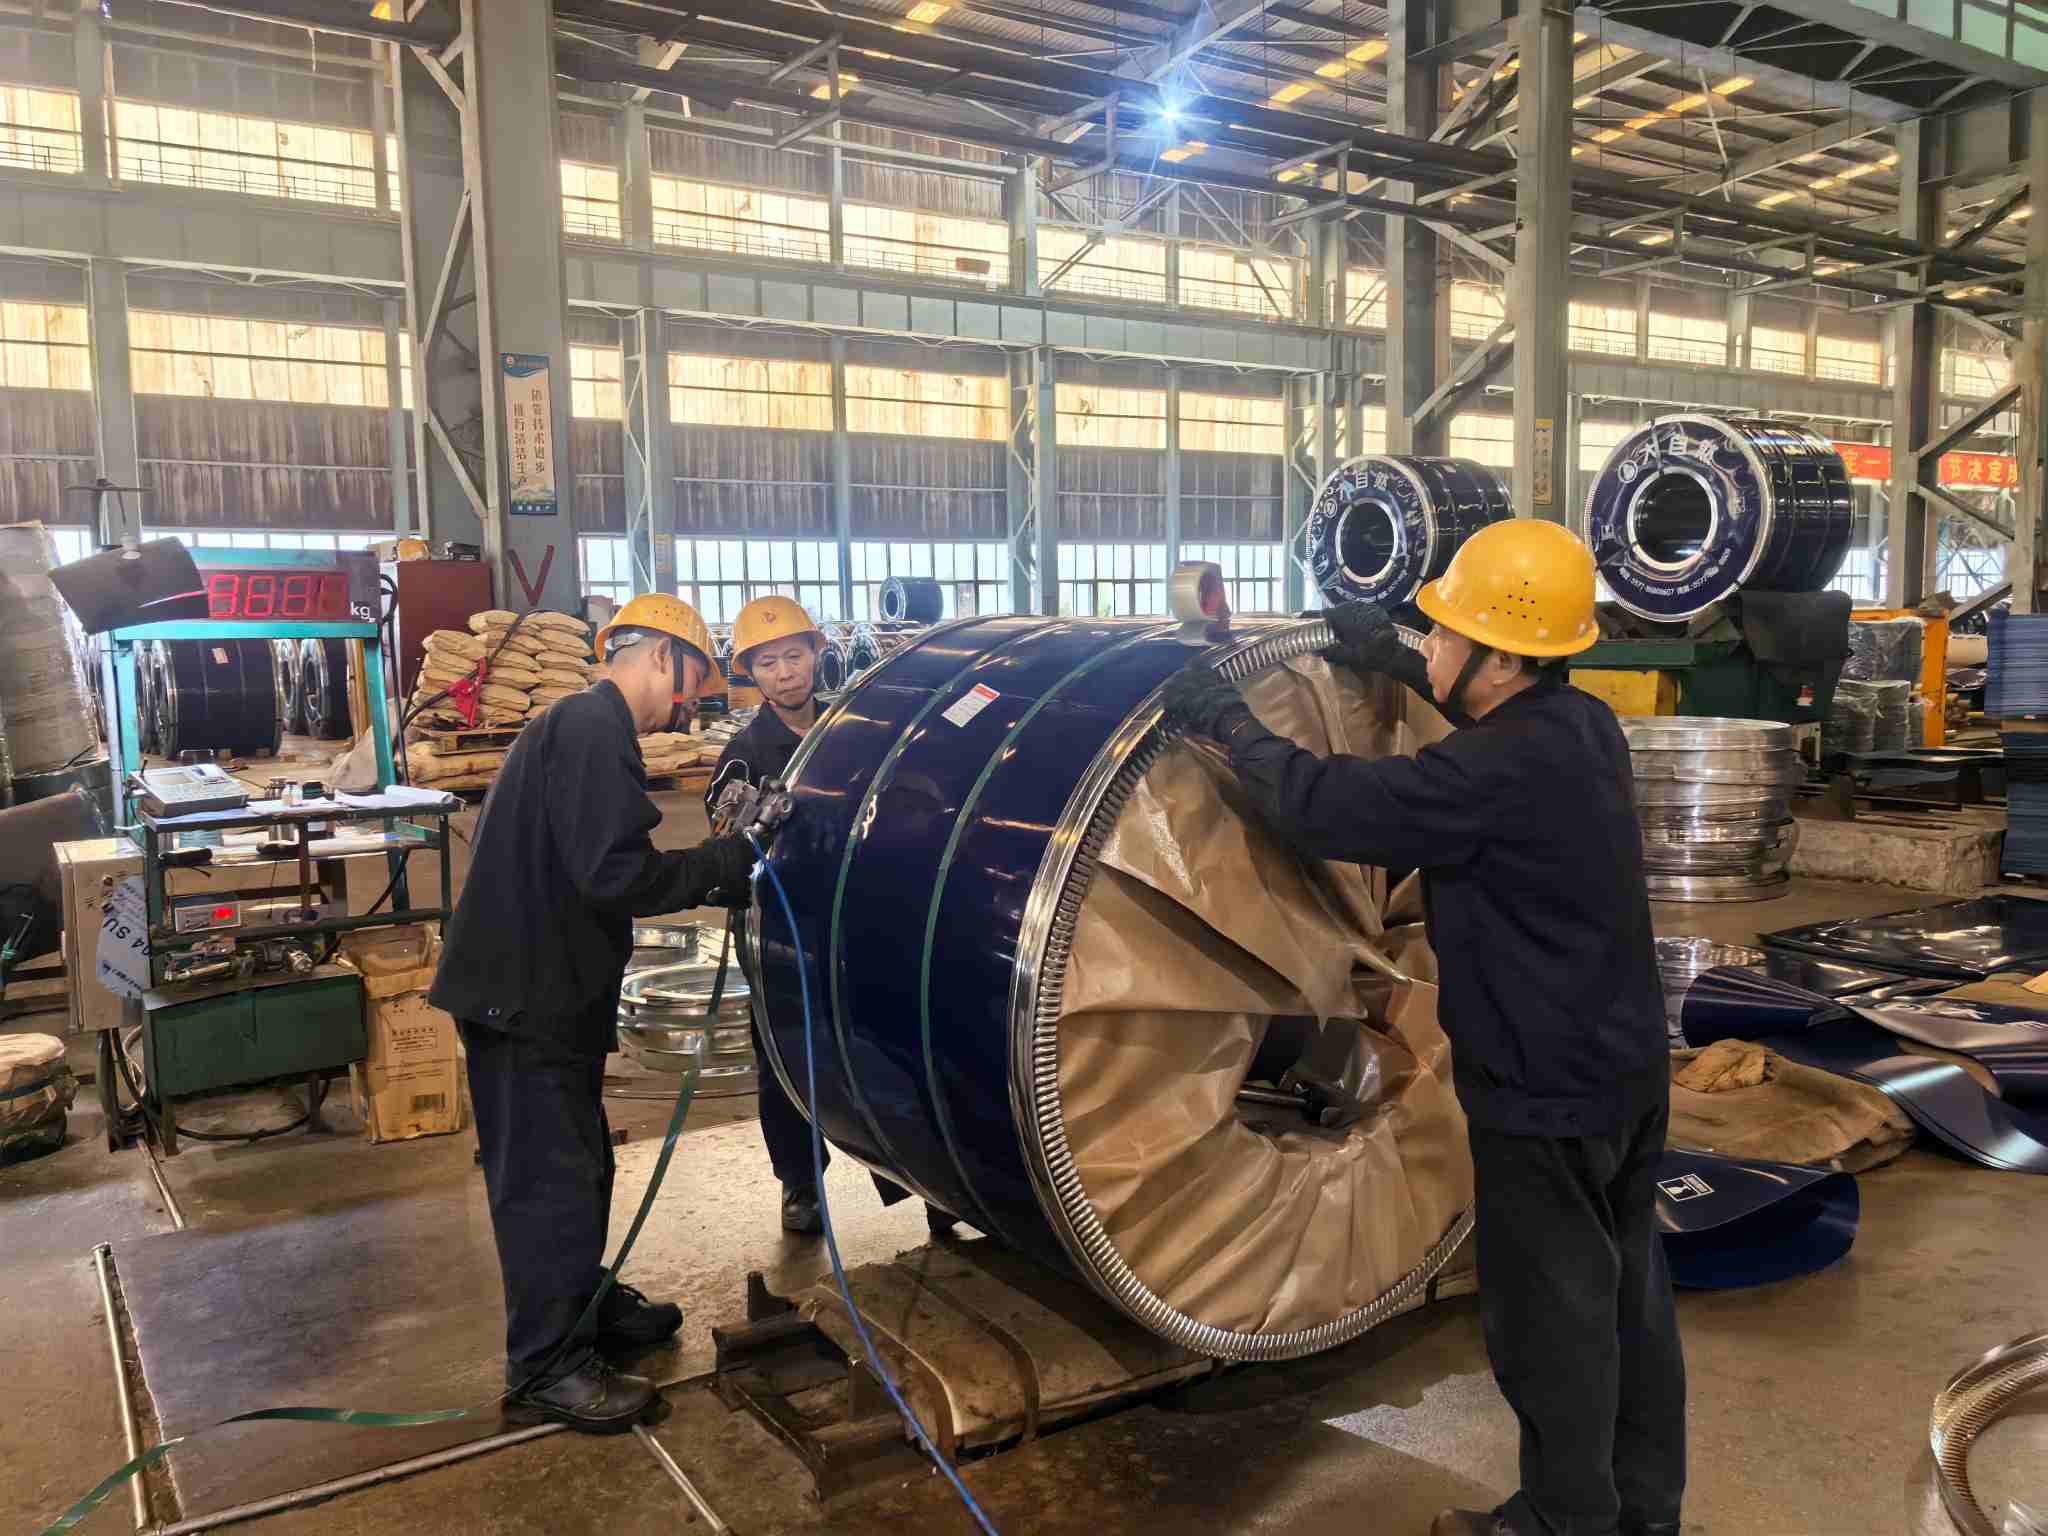
ஃபினிஷிங் மற்றும் பேக்கேஜிங் பிரிவு: பர்-ஃப்ரீ ஸ்லிட்டிங் மற்றும் கடல்-சரக்கு சார்ந்த பேக்கேஜிங். வெட்டு விளிம்பில் அரிப்பு ஏற்படுவதைத் தடுக்க, ஸ்லிட்டிங் செயல்பாடுகள் பர் உயரத்தைக் கட்டுப்படுத்துகின்றன. முடிக்கப்பட்ட சுருள்கள் VCI ஆவியாகும் அரிப்பை-தடுப்பான் படங்களுடன் மூடப்பட்டிருக்கும், விளிம்பு பாதுகாப்பாளர்களுடன் பொருத்தப்பட்டு, எஃகு பட்டைகள் மற்றும் ஈரப்பதம்-தடுப்பு மூலம் பாதுகாக்கப்பட்ட உயர் உப்புத்தன்மை, அதிக ஈரப்பதம் கொண்ட கடல் போக்குவரத்துக்கு சிகிச்சையளிக்கப்படுகிறது. நீர்-கறை துரு பற்றிய பெரும்பாலான துறைமுக-வருகை சர்ச்சைகள் வலுவான பேக்கேஜிங் மூலம் தவிர்க்கப்படலாம்.
ஆய்வுப் பிரிவு: மூன்று அடுக்கு ஆய்வு வாயில்கள். உள்வரும் சூடான-உருட்டப்பட்ட-சுருள் ஆய்வு; ஊறுகாய், அனீலிங் மற்றும் ஸ்கின்-பாஸ் உருட்டலுக்குப் பிறகு செயல்முறை ஆய்வு; மேற்பரப்பு மாதிரி மற்றும் பரிமாண அளவீடு ஆகியவற்றை இணைக்கும் முன்-கப்பல் ஆய்வு. ஒவ்வொரு தொகுதிக்கும் மாதிரி பிரிவுகள் மற்றும் சோதனை பதிவுகள் தக்கவைக்கப்படுகின்றன, மேலும் மில் டெஸ்ட் சான்றிதழ்கள் (MTC) விநியோகங்களுடன் இருக்கும். எந்தவொரு தரமான சம்பவமும் குறிப்பிட்ட செயல்முறைகள் மற்றும் உற்பத்தி நேர சாளரங்களில் கண்டறியப்படலாம், இது பொறுப்பு மதிப்பீட்டிற்கான வலுவான ஆதாரங்களை வழங்குகிறது.
சுருக்கமாக: மேற்பரப்பு குறைபாடுகள் "ஆய்வு மூலம் கண்டறியப்படவில்லை". அவை "உற்பத்தி" அல்லது "தடுக்கப்பட்டவை". சோதனையானது, கடைசி முயற்சியான பாதுகாப்பு வலையாக செயல்படுவதை விட செயல்முறை செயல்திறனை சரிபார்க்கிறது.
குளிர்-உருட்டப்பட்ட-சுருள் மேற்பரப்பு குறைபாடு அடையாளம் செயல்முறை அறிவு, தரநிலைகள் மற்றும் கள அனுபவம் ஆகியவற்றின் கலவையை சார்ந்துள்ளது. இந்த ஆவணம் பல குறைபாடு வகைகள், ஏற்றுக்கொள்ளும் சரிபார்ப்புப் பட்டியல்கள் மற்றும் பொறுப்பு-மதிப்பீட்டு கட்டமைப்புகளை ஆய்வுகளின் போது குறிப்பிடுவதற்காக தொகுக்கிறது. நேச்சர்ஸ்டீல் விரிவான குளிர்-உருட்டல் நிபுணத்துவத்தைக் கொண்டுள்ளது மற்றும் முழு-செயல்முறை மேற்பரப்பு-தரக் கட்டுப்பாடுகளை செயல்படுத்துகிறது. VCI எதிர்ப்பு துரு பேக்கேஜிங் கடல் கப்பல் முழுவதும் சுருள் நிலைகளை உறுதிப்படுத்துகிறது. எஃகு தர விவரக்குறிப்புகளுக்கு (எ.கா. DC01, SPCC), மேற்பரப்பு தர ஆலோசனை அல்லது மேற்கோள் கோரிக்கைகளுக்கு, தயவுசெய்து தயங்க வேண்டாம்எங்களை தொடர்பு கொள்ளவும்.
முகவரி:எண். 696, பின்ஹாய் 12வது சாலை பின்ஹாய் தொழில் பூங்கா, வென்ஜோ பொருளாதாரம் மற்றும் தொழில்நுட்ப மேம்பாட்டு மண்டலம் வென்ஜோ, ஜெஜியாங் மாகாணம், பி.ஆர்.சீனா
பதிப்புரிமை © 2026 Nature Steel Group Co., Ltd. அனைத்து உரிமைகளும் பாதுகாக்கப்பட்டவை. Links| Sitemap| RSS| XML| தனியுரிமைக் கொள்கை